Металл ҡырҡыу сәнәғәтендә тәьмин итеүсе булараҡ, мин’ве шаһиты булып, төрлө диапазоны металл ҡырҡыу ысулдары һәм уларҙы үҙенсәлекле үҙенсәлектәре. Йыш ҡына иғтибарһыҙ ҡалдырылған, әммә эш мөхитенә һәм операторға һиҙелерлек йоғонто яһаусы мөһим аспекттарының береһе – был ысулдар менән бәйле шау-шыу кимәле. Был блогта, мин тикшерергә шау-шыу кимәле төрлө металл ҡырҡыу ысулдары, һеҙгә ярҙам итеү өсөн ҡарарҙар ҡабул итеү өсөн дөрөҫ алымды һайлағанда, һеҙҙең металл ҡырҡыу ихтыяждары.
1. Абразив ҡырҡыу
Абразив ҡырҡыу — популяр ысул, абразив тәгәрмәс ҡулланып, металл аша ҡырҡып. Был процесс тәгәрмәстең тиҙлекте юғары әйләнешен үҙ эсенә ала, был металлды ҡырҡып ташлай. Абразив ҡырҡыу ваҡытында барлыҡҡа килгән шау-шыу ярайһы уҡ ҙур.
Ғәҙәттә, шау-шыу кимәле 90-дан 110-ға тиклем үҙгәрә (дБ). Был кимәлдә, ул’s сопоставимый шау-шыу мотоцикл йәки ҡөҙрәт быраулау. Юғары - ҡалҡыу ҡысҡырыу тауышы башлыса абразив тәгәрмәс менән металл өҫтө араһындағы һөртөүгә бәйле. Өҙлөкһөҙ ҡырҡыу ғәмәле даими шау-шыу ағымын булдыра, ул ваҡыт үткән һайын операторҙар өсөн бик арыу була ала.
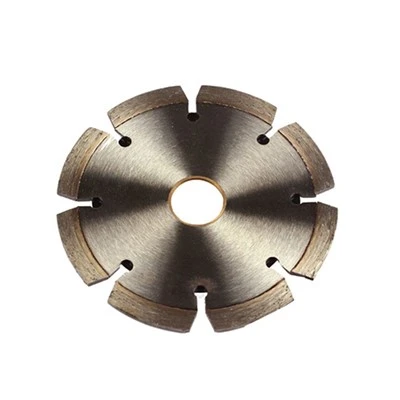
Юғары шау-шыу сәбәптәренең береһе – абразив тәгәрмәстең дизайны. Тәгәрмәс өҫтөндәге бәләкәй абразив киҫәксәләр металл менән хаотик рәүештә үҙ-ара тәьҫир итә, көслө тауышҡа тәржемә иткән тирбәлеүҙәр тыуҙыра. Етмәһә, тәгәрмәстең юғары әйләнеш тиҙлеге шау-шыуҙы тағы ла көсәйтә. Әгәр һеҙ’абразив ҡырҡыуҙы ҡарай, был’ы мөһим инвестициялар дөрөҫ тыңлау һаҡлау өсөн һеҙҙең операторҙар. Беҙ тәҡдим итәбеҙҠырҡыу металл өсөн лезвиеҡайһы берҙә абразив ҡырҡыу альтернатива булараҡ ҡулланырға мөмкин, потенциаль кәметергә шау-шыу кимәле.
2. Плазма ҡырҡыу
Плазма ҡырҡыу — тиҙлек ионлаштырылған газ (плазма) юғары тиҙлектәге струя ҡулланыу өсөн металл аша ҡырҡып. Плазма ҡырҡыу менән бәйле шау-шыу кимәле лә сағыштырмаса юғары.
Уртаса алғанда, плазма ҡырҡыу 85-тән 105 дБ диапазонында шау-шыу тыуҙыра. Шау-шыу тәү сиратта юғары – баҫым плазма струяһы һәм процеста ҡатнашҡан электр дуғаһы арҡаһында барлыҡҡа килә. Плазма струяһы металл аша өргән кеүек көслө шыбырлау тауышы барлыҡҡа килтерә, ә электр дуғаһы ҡатнашмаға үткер, ҡытыршы тауыш өҫтәй.
Плазма ҡырҡыусы ҡөҙрәт параметрҙары шау-шыу кимәленә һиҙелерлек йоғонто яһай ала. Юғары ҡөҙрәтле параметрҙар, ғәҙәттә, ҡатыраҡ шау-шыу тыуҙыра, сөнки улар генерациялана интенсив плазма струяһы. Өҫтәүенә, металлдың ҡырҡылған төрө лә йоғонто яһай ала. Ҡалыраҡ һәм ҡаты металдар күберәк ҡөҙрәт талап итә ала, был шау-шыуҙы арттырыуға килтерә. Ҡайһы бер заманса плазма ҡырҡыусылар шау-шыуҙы йомшартыу өсөн шау-шыу менән эшләнгән - кәметергә функциялар, мәҫәлән, яҡшыраҡ изоляция һәм глушитель. Әммә, был’ы әлегә мөһим, дөрөҫ вентиляция һәм эш урыны ишетеүҙән һаҡлау.
3. Лазер ҡырҡыу
Лазер ҡырҡыу — аныҡ һәм һөҙөмтәле металл ҡырҡыу ысулы, ул юғары - етештереүсе лазер нурын ҡулланып, металл иретергә йәки парлана. Шау-шыу йәһәтенән лазер ҡырҡыу алдағы ике ысул менән сағыштырғанда сағыштырмаса тыныс.
Лазер ҡырҡыуының шау-шыу кимәле, ғәҙәттә, 70-тән 85 дБ-ға тиклем үҙгәрә. Был ҡыҙыу кабинеттағы ғәҙәти һөйләшеүҙең шау-шыу кимәленә оҡшаш. Аҫҡы шау-шыу сәбәбе шунда: лазер нуры ҡырҡыу эштәрен күпселек осраҡта ҡырҡыу ҡоралы менән металл араһындағы физик бәйләнеш кәрәкмәйенсә эшләй. Ҙур әйләнешле өлөштәр йәки юғары - артыҡ шау-шыу тыуҙырған баҫым струялары юҡ.
Әммә лазер ҡырҡыу системаһында ярҙамсы ҡорамалдар, мәҫәлән, һыуытыу вентиляторҙары һәм сығарыу системалары, дөйөм шау-шыуға булышлыҡ итә ала. Әгәр был компоненттар дөрөҫ һаҡланмаһа йәки улар түбән сифатлы булһа, улар көткәндән күберәк шау-шыу тыуҙырырға мөмкин. Лазер ҡырҡыу системаһын һайлағанда, был мөһим, тип ҡарарға шау-шыу кимәле бөтә настройка, лазер ҡырҡыусы үҙе генә түгел. Беҙҙә лә бар.Ҡырҡыу өсөн лезвие лезвие металл юғары сифатыварианттар, уларҙы лазер менән бергә ҡырҡыу менән бергә ҡулланырға мөмкин, айырым ҡушымталар өсөн.
4. Һыу реактив ҡырҡыу
Waterjet ҡырҡыу — термик булмаған ҡырҡыу ысулы, ул юғары - абразив киҫәксәләр менән ҡатнаштырылған һыу баҫымы ағымын металл аша ҡырҡып ала. Был ысул сағыштырмаса түбән тауыш кимәле менән билдәле.
Һыу реактив ҡырҡыу ваҡытында барлыҡҡа килгән шау-шыу, ғәҙәттә, 65-тән 80 дБ-ға тиклем үҙгәрә. Төп шау-шыу сығанағы – юғары – баҫым һыу насосы һәм һыу струяһының металл өҫтөнә тәьҫире. Тауыш күберәк тупаҫ, өҙлөкһөҙ дөбөрләү менән сағыштырғанда үткер, юғары - башҡа ҡырҡыу ысулдарының ҡалҡыулыҡлы тауыштары.
Өҫтөнлөк һыу струя ҡырҡыу йәһәтенән шау-шыу, тип, ул юғары үҙ эсенә алмай - тиҙлек әйләндереп өлөштәре йәки электр дуғаһы. Һыу струяһы — шыма һәм контролдә тотолған ағым, һөҙөмтәлә тирбәлеү һәм шау-шыу аҙыраҡ. Әммә һыу струя системаһын дөрөҫ тоторға кәрәк, шау-шыу кимәлен тикшерергә. Һыу ағыу йәки кейелгән - сығарып компоненттар шау-шыуҙы арттырырға мөмкин.
5. Ҡапҡас ҡырҡыу
Bandsaw ҡырҡыу тешле металлдың өҙлөкһөҙ лентаһын ҡуллана, металл аша ҡырҡып ала. Тап-күрешеүҙең шау-шыу кимәле бер нисә факторға бәйле, мәҫәлән, лентаның төрө, лезвиеның тиҙлеге һәм материалды ҡырҡҡан.
Ғөмүмән, bandsaw ҡырҡыу 80-дән 95 дБ-ға тиклемге диапазонда шау-шыу тыуҙыра. Тауыш башлыса лента лезвиеһы менән металл араһындағы бәйләнеш, шулай уҡ тәгәрмәстәр тирәләй лезвиеның хәрәкәт итеүенә бәйле. Ҡоҙоҡ - тотҡарланған лента менән үткер лезвие етештерәсәк аҙ шау-шыу менән сағыштырғанда, туҙған - йәки дөрөҫ тура килмәгән.

Ҡылыстың төрө лә шау-шыу кимәлендә роль уйнай. Мәҫәлән, теш һаны юғарыраҡ булған лезвиеһы аҙыраҡ шау-шыу тыуҙырырға мөмкин, сөнки ул бәләкәйерәк, анығыраҡ ҡырҡыуҙар яһай. Ҡулланғанда bandsaw, был мөһим, ҡырҡыу тиҙлеген көйләү һәм дөрөҫ туҡланыу тиҙлеге шау-шыуҙы минималь кимәлгә еткерергә һәм таҙа ҡырҡып тәьмин итеү.
Эш урынында шау-шыу йоғонтоһо
Тимер ҡырҡыу эш урынында артыҡ шау-шыу бер нисә кире йоғонто яһай ала. Оператор күҙлегенән ҡарағанда, оҙайлы - юғары кимәлдәге шау-шыу менән осрашыу ишетеү һәләтен юғалтыуға, стрессҡа һәм арыуға килтерергә мөмкин. Ул шулай уҡ эшселәр араһындағы аралашыуға йоғонто яһай ала, авариялар хәүефен арттыра.
Эшҡыуарлыҡ күҙлегенән ҡарағанда, юғары шау-шыу кимәле шау-шыуға өҫтәмә инвестициялар талап итеүе мөмкин – ҡорамалдарҙы кәметергә һәм ишетеүҙән һаҡлау. Етмәһә, ул эш урыны потенциаль хеҙмәткәрҙәр өсөн әҙерәк ылыҡтырғыс итә ала. Шуға күрә, был’s иң яҡшы мәнфәғәтендә операторҙар һәм бизнес һайлау өсөн ҡырҡыу ысулдары менән түбән шау-шыу кимәле мөмкин булғанда.
Тауышҡа нигеҙләнеп, дөрөҫ ҡырҡыу ысулын һайлау
Металл ҡырҡыу ысулын һайлағанда, шау-шыу мөһим факторҙарҙан береһе булырға тейеш. Әгәр ҙә шау-шыуҙы кәметергә өҫтөнлөклө өҫтөнлөк булып тора, һыу реактив ҡырҡыу һәм лазер ҡырҡыу шәп һайлау. Улар тәҡдим итә, сағыштырмаса түбән тауыш кимәле, шул уҡ ваҡытта юғары тәьмин итеү - сифатлы ҡыҫҡартыу.
Әммә, әгәр һеҙгә кәрәк, ҡалын йәки ҡаты металдарҙы тиҙ ҡырҡып, плазма ҡырҡыу йәки абразив ҡырҡыу, бәлки, яраҡлыраҡ, улар юғары шау-шыу кимәленә ҡарамаҫтан. Бындай осраҡта был’ы дөрөҫ шау-шыуҙы тормошҡа ашырыу мөһим - контроль саралары, мәҫәлән, тауыш ҡулланыу - эш урынын һеңдергән һәм операторҙар өсөн тейешле ишетеүҙән һаҡлауҙы тәьмин итеү.
Һатып алыу өсөн бәйләнешкә инеү
Әгәр һеҙ баҙарҙа металл ҡырҡыу ҡоралдары йәки эҙләй, фекер алышыу өсөн иң яҡшы ысулдары өсөн һеҙҙең аныҡ ихтыяждар, мин һеҙгә мөрәжәғәт итергә саҡырам. Беҙҙә продукцияның киң спектры бар, шул иҫәптәнҠырҡыу металл өсөн лезвиеһәмҠырҡыу өсөн лезвие лезвие металл юғары сифаты, был һеҙҙең талаптарға яуап бирә ала. Беҙҙең команда белгестәре һеҙгә ярҙам итергә әҙер дөрөҫ һайлау һәм шыма һатып алыу процесын тәьмин итеү.
Һылтанмалар
- ASME (Американ инженерҙар йәмғиәте). "Металл ҡырҡыу процестары өсөн стандарттар."
- OSHA (Хеҙмәт хәүефһеҙлеге һәм һаулыҡ һаҡлау идаралығы). "Сәнәғәт эш урындарында тауыш биреүҙең."
- Сәнәғәт металл эшкәрткән ҡулланма. Төрлө металл ҡырҡыу ысулдарын ҡаплаған төрлө баҫмалар.