Hej, entuzijasti obrade metala! Kao dobavljač u industriji obrade metala, iz prve ruke znam koliko frustrirajuće može biti suočavanje sa savijanjem metala tokom zavarivanja. To nije samo glavobolja, već može dovesti i do značajnih gubitaka u smislu vremena, materijala i novca. U ovom blogu ću podijeliti nekoliko savjeta i trikova o tome kako spriječiti savijanje metala tokom zavarivanja, na osnovu mog dugogodišnjeg iskustva na terenu.
Razumijevanje metalnog krivljenja
Prije nego što zaronimo u metode prevencije, hajde da prvo shvatimo šta uzrokuje savijanje metala tokom zavarivanja. Kada zavarite metal, toplina iz procesa zavarivanja uzrokuje širenje metala. Kako se metal hladi, on se skuplja. Ako širenje i skupljanje nisu ravnomjerni po metalnom komadu, to može dovesti do savijanja. Ovo neravnomjerno širenje i skupljanje može biti uzrokovano nekoliko faktora, uključujući vrstu metala, tehniku zavarivanja, brzinu zavarivanja i unos topline.
Odabir pravog metala
Vrsta metala koju odaberete može imati značajan utjecaj na vjerovatnoću savijanja tokom zavarivanja. Neki metali su skloniji savijanju od drugih zbog svojih termičkih svojstava. Na primjer, metali s visokim koeficijentom toplinske ekspanzije, kao što su aluminij i bakar, imaju veću vjerovatnoću da će se deformirati tokom zavarivanja u odnosu na metale s niskim koeficijentom toplinskog širenja, kao što je čelik.
Prilikom odabira metala za svoj projekt zavarivanja, razmotrite primjenu i proces zavarivanja koji ćete koristiti. Ako radite na projektu gdje je savijanje kritična briga, odaberite metal s niskim koeficijentom toplinske ekspanzije. Osim toga, provjerite je li metal čist i bez bilo kakvih zagađivača, jer oni također mogu utjecati na proces zavarivanja i povećati rizik od savijanja.
Predgrijavanje metala
Predgrijavanje metala prije zavarivanja može pomoći u smanjenju rizika od savijanja. Predgrijavanjem metala možete minimizirati temperaturnu razliku između zavarenog područja i okolnog metala, što pomaže u smanjenju naprezanja uzrokovanog širenjem i skupljanjem tokom procesa zavarivanja.
Temperatura i vrijeme predgrijavanja ovisit će o vrsti i debljini metala. U pravilu, deblji metali zahtijevaju više temperature predgrijavanja i duže vrijeme predgrijavanja. Za prethodno zagrijavanje metala možete koristiti baklju ili pećnicu za prethodno zagrijavanje. Pobrinite se da prethodno zagrijete metal ravnomjerno kako biste izbjegli stvaranje vrućih tačaka, koje također mogu dovesti do savijanja.
Korištenje prave tehnike zavarivanja
Tehnika zavarivanja koju odaberete može također igrati ključnu ulogu u sprječavanju savijanja metala. Postoji nekoliko dostupnih tehnika zavarivanja, od kojih svaka ima svoje prednosti i nedostatke. Neke tehnike, kao što je zavarivanje TIG (volfram inertnim gasom), poznate su po tome što proizvode manje toplote i manje izobličenja u poređenju sa drugim tehnikama, kao što je MIG (metalni inertni gas) zavarivanje.
Prilikom odabira tehnike zavarivanja uzmite u obzir vrstu i debljinu metala, kao i željeni kvalitet zavarivanja. Ako radite na tankom komadu metala, tehnika zavarivanja s niskom temperaturom kao što je TIG zavarivanje može biti bolji izbor za smanjenje rizika od savijanja. S druge strane, ako radite na debelom komadu metala, tehnika zavarivanja pri visokim temperaturama kao što je MIG zavarivanje može biti prikladnija, ali ćete morati poduzeti dodatne mjere opreza kako biste spriječili savijanje.
Kontrolisanje unosa toplote
Kontrola unosa toplote tokom zavarivanja je neophodna kako bi se sprečilo savijanje metala. Unos topline je određen nekoliko faktora, uključujući struju zavarivanja, napon i brzinu. Visok unos topline može uzrokovati da se metal brže širi i skuplja, povećavajući rizik od savijanja.
Za kontrolu unosa topline, možete podesiti parametre zavarivanja na osnovu vrste i debljine metala. Na primjer, ako zavarite tanak komad metala, možda ćete morati koristiti nižu struju zavarivanja i veću brzinu zavarivanja kako biste smanjili unos topline. Suprotno tome, ako zavarite debeli komad metala, možda ćete morati koristiti veću struju zavarivanja i nižu brzinu zavarivanja kako biste osigurali pravilan prodor.

Korištenje uboda i učvršćenja
Ubode i učvršćivači su alati koji mogu pomoći u držanju metala na mjestu tokom zavarivanja, sprječavajući njegovo pomicanje i savijanje. Oni također mogu pomoći u ravnomjernoj distribuciji topline po metalnom komadu, smanjujući rizik od neravnomjernog širenja i skupljanja.
Kada koristite šablone i uređaje, pobrinite se da su pravilno dizajnirani i proizvedeni da odgovaraju specifičnim zahtjevima vašeg projekta zavarivanja. Oni bi trebali biti u stanju da čvrsto drže metal na mjestu bez izazivanja bilo kakvog oštećenja ili izobličenja. Osim toga, vodite računa o redovnom čišćenju i održavanju držača i učvršćenja kako biste osigurali njihovu učinkovitost.
Toplinska obrada nakon zavarivanja
Termička obrada nakon zavarivanja može pomoći u smanjenju naprezanja u zavarenom metalu i smanjiti rizik od savijanja. Postoji nekoliko vrsta termičke obrade nakon zavarivanja, uključujući žarenje, normalizaciju i kaljenje. Vrsta toplinske obrade koju odaberete ovisit će o vrsti metala i specifičnim zahtjevima vašeg projekta zavarivanja.
Žarenje uključuje zagrijavanje zavarenog metala na određenu temperaturu, a zatim njegovo polagano hlađenje kako bi se smanjio napon i poboljšala duktilnost metala. Normalizacija uključuje zagrijavanje zavarenog metala na višu temperaturu, a zatim njegovo hlađenje na zraku kako bi se poboljšala struktura zrna i poboljšala mehanička svojstva metala. Kaljenje uključuje zagrijavanje zavarenog metala na nižu temperaturu, a zatim njegovo hlađenje kako bi se smanjila tvrdoća i lomljivost metala.
Korištenje pravih alata
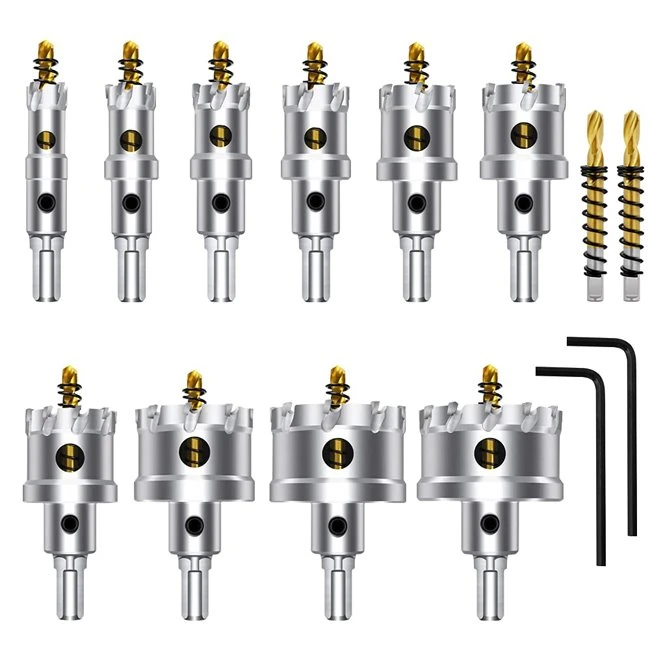
Korištenje pravih alata također može pomoći u sprječavanju savijanja metala tokom zavarivanja. Na primjer, korištenjem visokokvalitetnogVruća prodaja TCT pila za rupemože vam pomoći da napravite čiste i precizne rupe u metalu, smanjujući potrebu za dodatnim zavarivanjem i minimizirajući rizik od savijanja. Slično, koristeći aKINA Alati TCT testera za rupeili aBimetalna testera za rupetakođer vam može pružiti preciznost i izdržljivost koja vam je potrebna za vaše projekte obrade metala.
Zaključak
Sprečavanje savijanja metala tokom zavarivanja zahteva kombinaciju pravilnog planiranja, pravih materijala, pravih tehnika zavarivanja i pravih alata. Slijedeći savjete i trikove navedene na ovom blogu, možete minimizirati rizik od savijanja i osigurati uspjeh vaših projekata zavarivanja.
Ako ste zainteresovani da saznate više o obradi metala ili ako tražite visokokvalitetne alate i pribor za obradu metala, ne ustručavajte se da me kontaktirate. Tu sam da vam pomognem sa svim vašim potrebama u obradi metala i da vam pružim najbolje proizvode po najpovoljnijim cijenama. Hajde da radimo zajedno kako bismo vaše projekte obrade metala podigli na viši nivo!
Reference
- AWS Priručnik za zavarivanje, tom 1: Nauka i tehnologija zavarivanja, Američko društvo za zavarivanje
- Metalurgija zavarivanja, John C. Lippold i David L. Kotecki, Wiley
- Metal Fabrication Technology, Robert H. Todd, Delmar Cengage Learning